ホウケイ酸ガラスの温度制限: 加熱前に研究室が本当に知っておくべきこと
合成研究室で 1 週間過ごした人なら誰でも、最終的には同じ質問をします。ホウケイ酸ガラスは、問題が発生する前に実際にどれくらい熱くなるのでしょうか?これは公正な質問であり、製品ラベルからコピーされた 1 つの数字よりも良い答えが得られるに値します。
私たちは標準的なテーパーガラス製品を製造して生計を立てているため、この質問はほぼ毎日私たちのデスクに届きます。このガイドでは、ホウケイ酸ガラスの温度限界が実際に何を意味するのか、有用な数値はどこから来たのか、反応と手の両方を保護する方法でガラスを加熱および冷却する方法について説明します。
短い答え: ホウケイ酸塩 3.3 はどのくらいの温度に耐えることができますか?
数字が 1 つしか覚えていない場合は、次の数字を思い出してください。ホウケイ酸 3.3 実験用ガラス器具は、通常、約 500 °C までの短期間の曝露と、250 °C ~ 400 °C の間の温度での連続使用に対して評価されています。これら 2 つの数字はまったく異なる状況を表しており、これらを混同すると最も失望の原因となります。
500 °C では劇的なことは何も起こりません。ガラスは溶けません。柔らかくなります。軟化範囲では、フラスコは自重でゆっくりとたわみ、蒸留ヘッドは傾き、冷却後でも接地ジョイントは永久に変形します。そのため、日常の作業における実際の上限は、仕様書に印刷されている印象的な数値よりも常に低くなります。
当社の経験則: 通常のセットアップは 250 ~ 400 °C 付近で設計し、450 °C を超える温度は監視付きの短期間の例外として扱い、熱い部品が冷たい表面に触れないようにしてください。
以下の表は、お客様から評価の説明を求められる場合に使用する参考値をまとめたものです。
| プロパティ | 代表値 | ベンチでの意味 |
|---|---|---|
| 熱膨張係数 | 摂氏 1 度あたり約 3.3 ppm | ガラスが急激な温度変化に耐えられるのは膨張が低いためです |
| ひずみ点 | 約515℃ | ここでは内部応力の緩和が停止するため、作業温度ではありません |
| アニーリングポイント | 約560℃ | 製造時に応力を除去するために使用される温度 |
| 軟化点 | 約820℃ | ガラスは自重で変形します。この上で炎の仕事が起こります |
| 短期使用温度 | 約500℃ | 均一に加熱される、負荷がかかっていない、適切にサポートされている部品のみ |
| 連続使用温度 | 約250~400℃ | ほとんどの実験用ガラス器具が実際に存在する範囲 |
| 安全な熱衝撃の違い | 約100~140℃ | 熱い部分と次に触れる部分の間 |
ひずみ点、焼鈍点、軟化点: 数値が意味するもの
メーカーは同じガラスに対して複数の温度を引用していますが、それがまさにこの話題が混乱していると感じられる理由です。これらの値は競合する制限ではありません。これらはさまざまな物理的動作を説明しており、実際に使用制限となるのはそのうちの 1 つだけです。
- ひずみ点、約 515 °C: この温度を下回ると、ガラス内の内部応力の緩和が事実上停止します。それはストレスの基準点であり、そこで働くよう勧めるものではありません。
- アニーリング点、約 560 °C: 妥当な時間内に残留応力を解放できる温度。当社の炉スケジュールはこの値に基づいて構築されています。
- 軟化点、約 820 °C: ガラスは自重で流れ始めます。この範囲を超えると、オーブンではなくトーチを使用して、シール、曲げ、火炎加工が行われます。
- 熱膨張係数、摂氏 1 度あたり約 3.3 ppm: この低い値により、ホウケイ酸 3.3 は急激な温度変化に対する耐性が得られます。その背後にある材料科学について知りたい場合は、別のメモを書きました。 SiO2 と B2O3 がどのようにホウケイ酸塩 3.3 を形成するか .
カタログに「限界温度」と記載されている場合、それは通常、歪点ではなく使用温度を意味します。検査技師が「200 °C で壊れた」と言う場合、それはほとんどの場合、軟化の問題ではなく、熱衝撃の問題です。
印刷された制限が使用できる制限と一致することはほとんどない理由
公表されている評価は、清潔で応力がかからず、均等に加熱され、クランプされていない、理想的なサンプルで測定されます。ドラフトは理想的なサンプルではありません。いくつかの一般的な要因により、使用可能な上限が静かに減少します。
- 壁の厚さと形状: 薄い壁は温度変化に素早く追従しますが、厚い壁は応力を長時間保持します。
- ジオメトリ: 首、肩、密封された関節、厚いベースはストレスを集中させます。
- 負荷: 満たされたフラスコには重量がかかり、クランプされたフラスコには軟化点を押し下げる曲げ力がかかります。
- 化学物質: 高温のアルカリ溶液やフッ化水素酸はガラス表面を攻撃し、時間の経過とともに強度が低下します。
- 付属ハードウェア: PTFE、シリコン、エラストマー部品は通常、ガラスよりもずっと前に破損します。
- 加熱方法: オーブンは均一に加熱されますが、炎や覆われていないマントルは局所的に不均一に加熱されます。
言い換えれば、ホウケイ酸ガラスの温度制限は、ガラス単体の特性ではなく、アセンブリ全体の特性です。
熱衝撃: ほとんどの割れた実験用ガラスの背後にある故障モード
壊れた実験用ガラス器具のほとんどは、熱くなりすぎたことが原因で壊れることはありません。一部が熱くなった一方で、別の部分は冷たいままであり、その違いがあまりにも早く現れたため失敗します。ガラスは加熱すると膨張します。 1 つの領域が隣接する領域よりも速く拡大すると、それらの領域間の境界に沿って応力が蓄積します。ホウケイ酸塩 3.3 の場合、同じ部品の 2 つの領域間でおよそ 100 ~ 140 °C の差が生じると、通常、問題が発生します。
遅番で働いたことがある人なら誰でもよく知っている古典的なものです。冷たい蛇口の下で洗い流される熱いフラスコ、熱いコンデンサージャケットを通して突然冷水のスイッチが入る、るつぼがホットプレートからスチール製のベンチの上にまっすぐ持ち上げられる、またはマントルから外れたばかりのフラスコに室温の溶媒が注がれるなどです。これらはいずれも軟化点に近い温度を必要としませんが、いずれも良好なガラス製品にひびが入る可能性があります。
薄肉のアイテムは特に尊重されるべきです。コンデンサー、試験管、目盛り付きピペットには応力を吸収する材料がほとんどないため、温度変化が速すぎると最初に問題が発生します。
日常の検査業務における作業限界
ほとんどの手順は安全な範囲内に収まります。以下のリストは実際に確認されたものを反映しており、加熱ステップを計画する前に健全性をチェックするのに役立ちます。
- オートクレーブ滅菌: ホウケイ酸ガラス製品では 121 °C の飽和蒸気が日常的です。急激な減圧は熱そのものよりもシールや接合部に負担がかかるため、チャンバーをすぐに開けないようにしてください。
- 乾燥炉: 150 ~ 200 °C で数時間は正常です。リスクは温度ではなく、熱いガラスが冷たい表面に転写されることです。
- 加熱マントルとオイルバス: 約 250 °C までの温度で還流作業の大部分がカバーされます。シリコーンオイルバスは通常、ガラスではなくオイルによって制限されます。
- 常圧蒸留: ガラスは大丈夫です。ジョイント、グリス、温度計アダプターが弱点です。
- 減圧蒸留: ここでは、温度よりも機械的負荷の方が重要です。丸底容器を支え、ゆっくりと真空を解除する必要があります。
- 550 °C を超えるマッフル炉: ホウケイ酸塩は間違った材料です。磁器、石英、または金属るつぼはその環境に属します。
- 極低温作業: ホウケイ酸塩 3.3 は、冷却が緩やかでガラスに同時に機械的ストレスがかからない限り、液体窒素の温度にうまく対処します。
- マイクロ波分解: これには、材質に関係なく、通常のガラス製品ではなく専用の圧力容器が必要です。
オーブンやマントルの日常的な作業では、壁が不均一だと応力が不均一になるため、壁の厚さを一定にすることが見出しの数字よりも重要です。これが、当社のホウケイ酸 3.3 ビーカー本体をベースからリムまで均一に保つ理由の 1 つです。
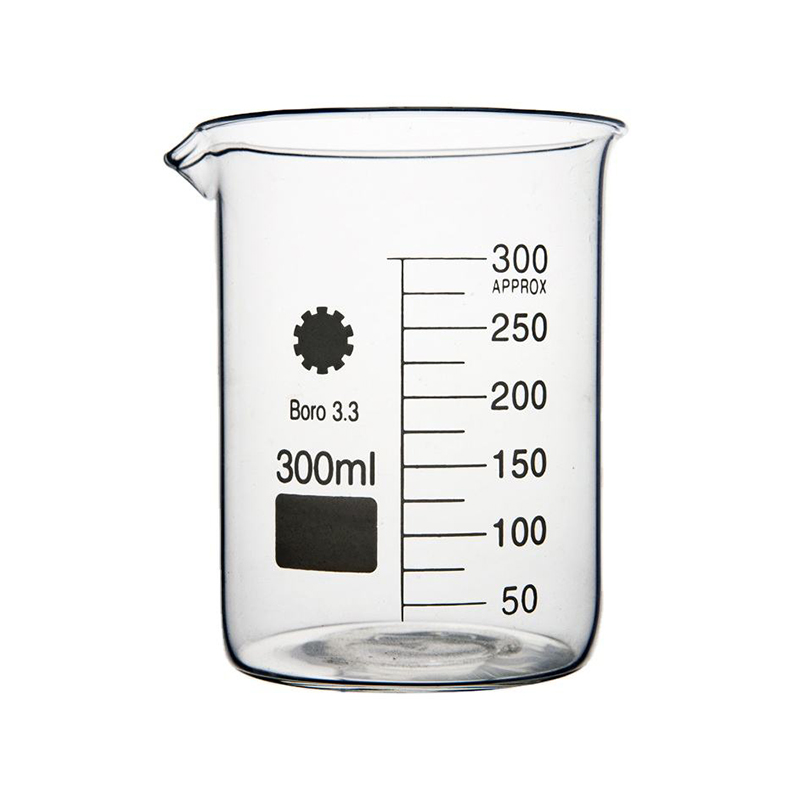 HEQI GLASS ローフォームホウケイ酸塩 3.3 ビーカー 均一壁のホウケイ酸塩 3.3 ビーカーは、透明な本体、セラミックのマーキング、注ぎ口、日常的な加熱および分析作業用の安定したベースを備えています。 製品を見る→
高温での還流、蒸留、凝縮器
コンデンサーは、高温アセンブリの中で最も薄く、最も露出している部分であるため、温度制限と熱衝撃が発生する場所となります。 Allihn、Graham、Liebig、およびコールド フィンガーの設計はすべて、異なる効率で同じ仕事を行い、それぞれが異なる種類の熱負荷を好みます。
いくつかの習慣を身につけることで、コンデンサーを長持ちさせることができます。加熱を開始する前に冷却水を開始し、蒸気が到達した時点でジャケットはすでに動作温度に達しているようにします。すでに熱いジャケットに冷たい水を決して入れないでください。沸点が高い場合は蒸気の経路を断熱し、非常に熱い蒸気に対しては空気凝縮器を検討してください。液冷ジャケットでは勾配が急になりすぎる可能性があるためです。冷却剤の流れが止まった場合は、まず熱源のスイッチを切り、アセンブリをその場で冷まします。
一般的な還流負荷の場合、バルブコンデンサーは表面積と圧力降下のバランスが取れており、高温の蒸気が冷却された壁に接触する適度な衝撃に耐えます。
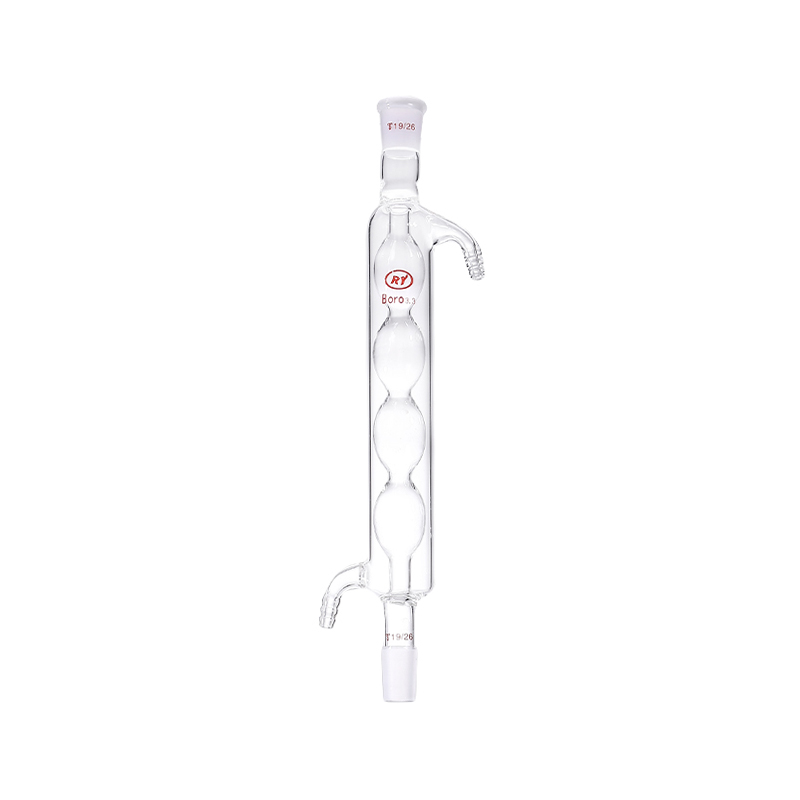 Allihn 還流および蒸留用ホウケイ酸ガラスコンデンサー ルーチンの還流および蒸留に適した球形バルブコンデンサー。さまざまな実験室設定に合わせて複数のジョイント サイズとバルブ数を用意しています。 製品を見る→
ジョイント、シール、ハードウェア: 温度と力学が出会う場所
ガラスアセンブリが約 200 °C を超えると、ガラスの周囲のコンポーネントが実際の限界値を設定し始めます。ハードウェアは、コックが固着するかチューブが硬化するまで見落とされることが多いため、計画する価値があります。
- PTFE コンポーネント: 連続使用は約 260 °C までですが、その範囲を超えると変形が始まります。
- シリコンチューブと真空グリース: 250 °C よりかなり低い温度で分解し、反応を汚染する揮発性物質を放出する可能性があります。
- 接地ジョイント: 高温では、標準のテーパージョイントが焼き付く可能性があります。清潔に保ち、締めすぎを避け、ランが熱い場合は温かいうちに分離します。
- 真空: 減圧すると、すでに高温になっている同じ部品に機械的負荷が加わります。そのため、減圧蒸留では加熱速度を遅くする必要があります。
- クランプとサポート: 金属クランプはガラスから熱を伝導し、局所的なコールド スポットを作成します。可能であれば、柔軟なサポート リングまたは柔らかいカラーを使用してください。
ホウケイ酸塩を安全に加熱および冷却するための実際的なルール
これらは、当社が提供するすべてのラボに推奨する習慣であり、これにより、機器を交換することなく、破損に関する苦情の大部分が解決されます。
- 徐々に加熱し、大きな容器が均一な温度に達するまで少なくとも数分間待ちます。
- フラスコ単体ではなく、アダプターやレシーバーを含むアセンブリ全体を予熱します。
- すべての容器を適切に支え、丸底フラスコを熱い表面の上に支えなしで放置しないでください。
- 決して熱いガラスを冷水で急冷したり、熱いフラスコに冷たい液体を注いだりしないでください。
- 薄肉のアイテムにはマントル、オイルバス、またはサンドバスを使用します。火を使う作業の場合のみ、直火を保管してください。
- 毎回の運転前にガラス製品に欠け、星の亀裂、接合部の曇りがないか検査し、損傷したガラス片は廃棄してください。
- 実行の終了時にはゆっくりとした冷却経路を開いたままにし、分解する前にアセンブリが室温に達するまで待ってください。
- 同僚が反射的に冷却したり分解し始めたりしないように、高温のセットアップには明確にラベルを付けてください。
ホウケイ酸塩が正しい答えではない場合
ホウケイ酸 3.3 は研究室のほとんどのニーズをカバーしますが、普遍的な選択肢ではありません。一般的なラボ用材料の連続使用上限を比較すると、トレードオフが明らかになります。
バーの長さは、単一の製品の定格ではなく、各材料の典型的な連続使用上限に比例します。
約 550 °C を超えると、溶融石英は膨張係数がさらに低くなり、軟化点がはるかに高くなるため、自然なアップグレードになりますが、コストはかなり高くなり、アルカリ攻撃に対する耐性も低くなります。磁器と金属は灰化と点火の役割を引き継ぎますが、PTFE は中程度の温度での耐薬品性の役割を果たし続けます。計画段階で適切な素材を選択すると、ほとんどの場合、キャンペーンの途中でひび割れたガラス製品を交換するよりも安く済みます。
Heqi Glassware における温度定格への取り組み方
当社は 2002 年から標準テーパー ガラス製品を製造してきましたが、温度の挙動が当社の製造方法を形作ってきました。当社のホウケイ酸 3.3 および中性ガラス製品は、個別のベンチではなく機械化および半機械化されたラインで成形されています。これは、壁の厚さを一定にすることが応力集中を軽減する最も効果的な方法の 1 つであるためです。当社のクラス A 容積測定アイテムと測定アイテムは同じロジックに従います。つまり、均一な壁と十分に焼きなまされた本体は、温度が変化したときに予測どおりに動作します。
当社のカタログは基本的な船舶をはるかに超えています。アダプター、フラスコ、凝縮器、漏斗、活栓に加えて、当社は 高温耐性実験用ガラス器具 研究室は還流、蒸留、濾過、乾燥作業にこの製品を利用しています。ベンチスケールからパイロットスケールに移行するグループのために、当社のチームはカスタムガラスコンポーネント、ベンチトップ反応器、プロセス反応器の設計と製造も行っており、そこでは温度の問題が同時にジャケット、サーキュレーター、スターラー、シールを含むシステムの問題になります。
 統合制御を備えたカスタムラボベンチトップリアクター 加熱、撹拌、温度制御を統合したコンパクトなベンチトップ リアクター。小規模合成および最適化向けの厚肉ホウケイ酸 3.3 ガラス製。 製品を見る→
よくある質問
ホウケイ酸ガラスの最高温度は何度ですか?
均一な加熱と機械的負荷なしでの短期間の暴露の場合は約 500 °C、連続使用の場合は約 250 ~ 400 °C。下の図は、日々の研究室作業で重要となるものです。
ホウケイ酸ガラス製品は 600 °C のマッフル炉に入れることができますか?
いいえ、それは想定の範囲を超えています。このような温度に繰り返しさらされると、変形や永久応力が発生します。灰化および点火手順には石英、磁器、または金属るつぼを使用してください。
ホウケイ酸ガラスは 150 °C のオーブンで割れますか?
温度そのものによるものではありません。この材料では乾燥オーブンが日常的に使用されます。ひび割れは通常、熱いガラスを取り出して冷たいベンチの上に置いた場合や、すすぎが早すぎた場合に発生します。
ホウケイ酸 3.3 はホウケイ酸 5.1 と同じですか?
いいえ。この数値は熱膨張係数を表しているため、3.3 ガラスは 5.1 ガラスよりも膨張が少なく、熱衝撃に対する耐久性が優れています。仕様を作成する際には、材料の識別が重要です。
ホウケイ酸ガラス製品をオートクレーブできますか?
はい。 121 °C の蒸気は十分に範囲内です。圧力変化は温度よりも要求が大きいため、チャンバーを徐々に減圧し、負荷が冷えるまで待ってから取り外してください。
ホウケイ酸ガラスは液体窒素でも使用できますか?
通常、冷却が徐々に行われ、容器に応力が加わるような荷重やクランプが同時に加えられない限り、そのとおりです。温かくストレスがかかる部分を直接浸すと、問題が発生します。
ガラス製品が過熱したかどうかを確認するにはどうすればよいですか?
輪郭がたるんだり歪んでいたり、表面が曇ってきれいにならなくなったり、接合部が滑らかに固定されなくなったり、永久的に乳白色になったりしていないかを探してください。これらの兆候のいずれかは、その作品が加熱作業から撤退する必要があることを意味します。
温度制限は、単一の数字ですべてを語ることのできないトピックの 1 つであり、それがまさに私たちが温度制限について話すのが好きな理由です。高沸点溶媒用のコンデンサーを選択する場合でも、ジャケット付き反応器でのパイロット運転を計画する場合でも、長く誠実に使用してきたビーカーのセットを単に交換する場合でも、当社はお客様のセットアップが安全に処理できるものを見つけるお手伝いをさせていただきます。
手順、溶媒、スケールをお送りいただければ、3 つすべてに適したガラス構成を提案させていただきます。